

Ներածություն
Գազատարների կնիքների ամբողջականությունը հիմնական գործոն է ինչպես գործընթացի անվտանգության, այնպես էլ շրջակա միջավայրի վրա ազդեցության համար: Ֆլանշերի, փականների, կոմպրեսորային կայանների կամ չափիչ սարքավորումների փոքր խափանումները կարող են հանգեցնել մեթանի արտանետումների, սպասարկման ընդհատումների, թանկարժեք վերանորոգման և, ծանր դեպքերում, խոշոր պարունակության միջադեպերի: Քանի որ շահագործման ճնշումը բարձրանում է, և գազի կազմը դառնում է ավելի պահանջկոտ, կնիքների համակարգերը պետք է դիմակայեն ավելի մեծ մեխանիկական լարվածությանը, ջերմաստիճանի տատանումներին և քիմիական ազդեցությանը՝ առանց հուսալիությունը կորցնելու: Այս հոդվածը բացատրում է, թե ինչու են գազատարների կնիքները կարևոր, որտեղ են սովորաբար առաջանում ամբողջականության ռիսկերը, և ինչպես է կնիքների աշխատանքը ազդում արտանետումների վերահսկողության, աշխատանքի ժամանակի և կարգավորող մարմինների համապատասխանության վրա՝ ապահովելով հստակ հիմք հետագա տեխնիկական քննարկման համար:
Ինչու է գազատարի կնքման ամբողջականությունը կարևոր
Բարձր ճնշման փոխանցման ցանցերում գազատարի կնքման ամբողջականությունը ծառայում է որպես հիմնական պաշտպանություն աղետալի պարունակության կորստից և շրջակա միջավայրի աղտոտումից: Միջին հոսանքի ենթակառուցվածքների շահագործման հուսալիությունը մեծապես կախված էմեխանիկական և քիմիական կայունությունեզրերի, փականների, կոմպրեսորային կայանների և չափիչ սահնակների վրա տեղադրված կնքման տարրերի քանակը: Քանի որ խողովակաշարի օպերատորները ձգտում են ավելի բարձր թողունակության և անցման բարդ գազային խառնուրդների մշակմանը, այս կնքման միջերեսների վրա դրված պահանջները էքսպոնենցիալ աճել են:
Արտահոսքի կանխարգելում, արտանետումների վերահսկում և միջադեպերի ծախսեր
Հերմետիկ սահմանների պահպանումը կարևոր է ոչ միայն շահագործման շարունակականության, այլև փախուստային արտանետումների ֆինանսական և բնապահպանական վնասները նվազագույնի հասցնելու համար: Մեթանը, որը բնական գազի հիմնական բաղադրիչն է, ունի գլոբալ տաքացման պոտենցիալ (GWP), որը մոտավորապես 28-36 անգամ ավելի մեծ է, քան ածխաթթու գազը 100 տարվա ընթացքում: Արդյունաբերության տվյալները ցույց են տալիս, որ խողովակաշարային ենթակառուցվածքների միջով աննշան, շարունակական արտահոսքերը կարող են կազմել միջին հոսանքի հատվածում փախուստային մեթանի ընդհանուր կորուստների մինչև 30%-ը:
Շրջակա միջավայրի վրա ազդեցությունից զատ, կնիքների վնասումը խորը ֆինանսական հետևանքներ ունի: Ֆլանշի պայթած միջադիրի կամ կոմպրեսորի փականի կնիքների վնասման հետևանքով խողովակաշարի չպլանավորված անջատումը կարող է ամբողջությամբ դադարեցնել էլեկտրահաղորդումը: Մեծ հզորությամբ էլեկտրահաղորդման գծի համար չպլանավորված անսարքության ծախսերը սովորաբար գերազանցում են օրական 250,000 դոլարը հետաձգված եկամուտների տեսքով, բացառությամբ արտակարգ իրավիճակների մոբիլիզացիայի, պեղումների և բաղադրիչների փոխարինման անհապաղ ծախսերի:
Գործողության պայմաններ, որոնք խաթարում են կնիքի ամբողջականությունը
Խողովակաշարերի կնքումները պետք է դիմակայեն ագրեսիվ դինամիկ միջավայրերին, որոնք ակտիվորեն քայքայում են նյութի ամբողջականությունը: Ճնշման ցիկլը, ջերմային ցնցումը և թթվային գազերի կիրառման մեջ ագրեսիվ միջավայրերի, ինչպիսիք են ջրածնի սուլֆիդը (H2S) կամ ածխաթթու գազը (CO2), ազդեցությունը անընդհատ լարվածություն են առաջացնում կնքման տարրերի վրա:
Ամենածանր շահագործման պայմաններից մեկը արագ գազի դեկոմպրեսիան է (RGD), որը հայտնի է նաև որպես պայթուցիկ դեկոմպրեսիա (ED): Այս երևույթը տեղի է ունենում, երբ համակարգի ճնշումը կտրուկ ընկնում է՝ հաճախ գերազանցելով 1000 psi-ը մեկ ժամից պակաս ժամանակահատվածում: Էլաստոմերային կնիքի մոլեկուլային կառուցվածքը թափանցած գազը արագորեն ընդարձակվում է՝ առաջացնելով ներքին բշտիկներ, ճեղքեր և, վերջնական արդյունքում, խաչաձև կապված պոլիմերային շղթայի աղետալի պատռվածք: Այս պայմանների մեղմացումը պահանջում է ճշգրիտ նյութական ձևակերպում և խիստ մեխանիկական նախագծում:
Ինչն է սահմանում գազատարի կնքման աշխատանքը
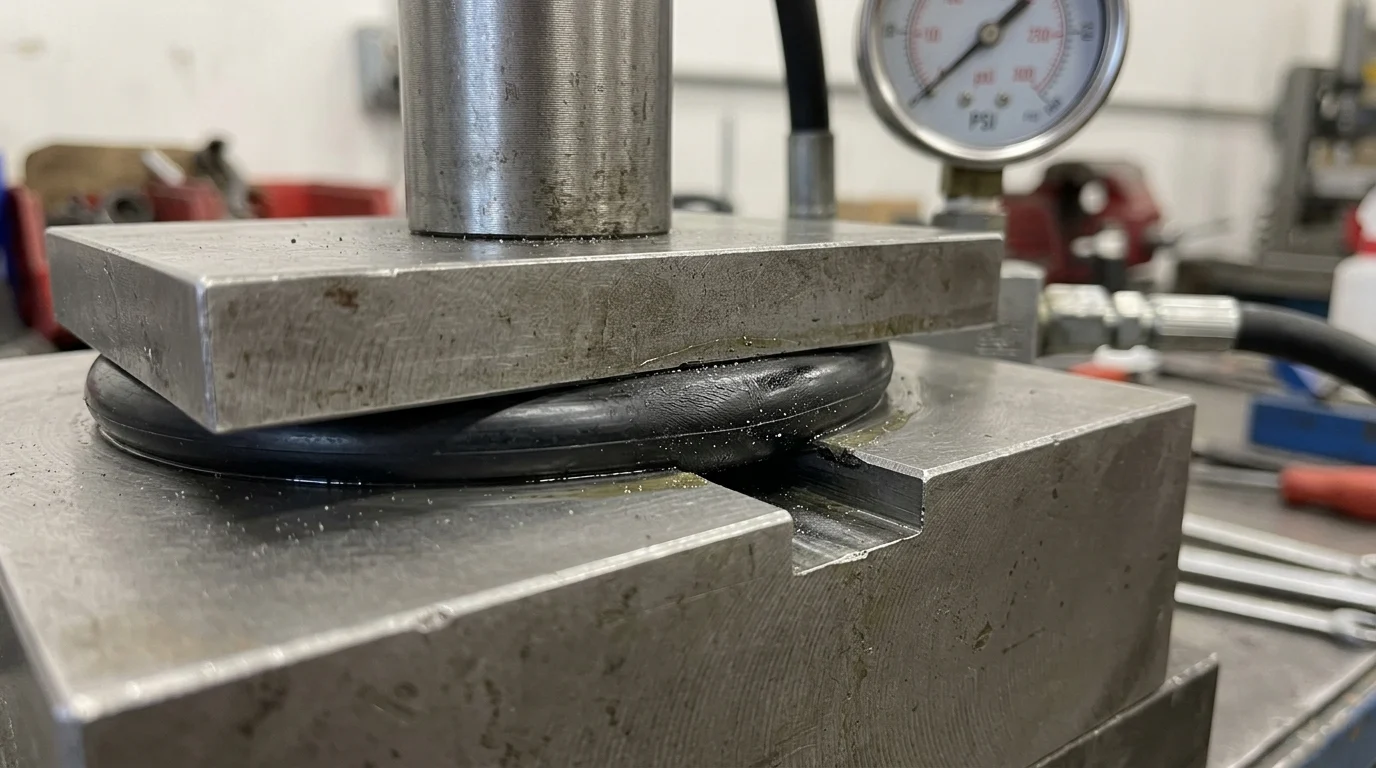
Կնիքների աշխատանքը որոշվում է նյութագիտության, երկրաչափական նախագծման և շահագործման միջավայրի ֆիզիկական սահմանափակումների հատման կետով: Կնիքները պետք է պահպանեն բավարար շփման լարում միացնող մասերի նկատմամբ՝ բոլոր կանխատեսվող ճնշման և ջերմաստիճանի տատանումների ընթացքում՝ առանց ենթարկվելու մշտական պլաստիկ դեֆորմացիայի կամ քիմիական քայքայման:
Կնքման նյութեր, երկրաչափություններ և ճնշում-ջերմաստիճանի սահմաններ
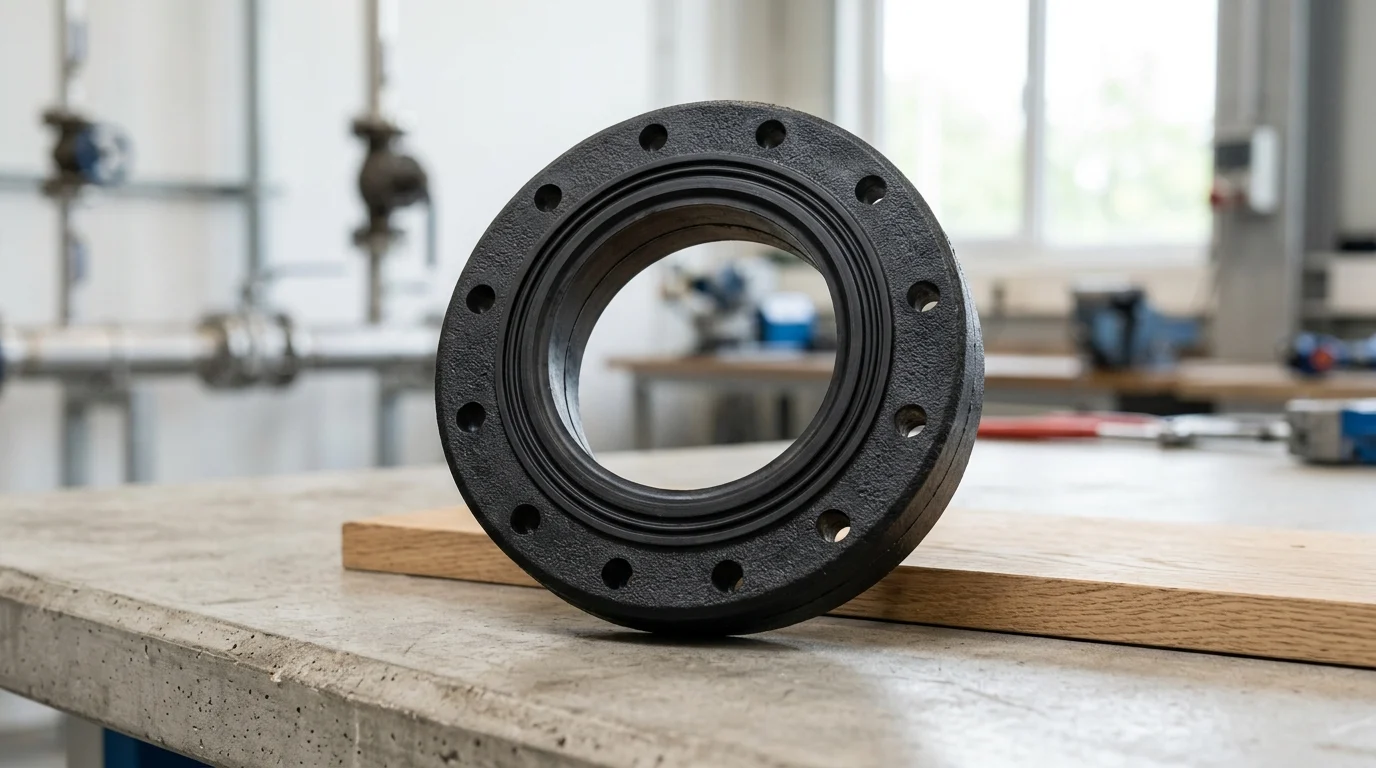
Գազատարի կնքման հիմնական կառուցվածքը ներառում է O-օղակներ, պարուրաձև փաթաթված միջադիրներ, օղակաձև միացման (RTJ) միջադիրներ ևմասնագիտացված շրթունքների կնիքներՅուրաքանչյուր երկրաչափություն նախագծված է լարվածության որոշակի բաշխումներ կառավարելու համար: Օրինակ, բարձր ճնշման հորատանցքի գլխամասում և փոխանցման համակարգերում օգտագործվող API 6A ստանդարտ եզրերը սովորաբար պահանջում են RTJ մետաղական կնիքներ, որոնք կարող են դիմակայել մինչև 15,000 psi ճնշմանը: Այս միջադիրները հիմնված են բարձր տեղայնացված շփման լարվածության վրա՝ մետաղը եզրի ակոսի մեջ մտցնելու համար՝ ստեղծելով արտահոսքից պաշտպանող պատնեշ:
Ցածր ճնշման կիրառություններում, գրաֆիտով կամ PTFE լցոնով էլաստոմերային O-օղակները և պարուրաձև փաթաթված միջադիրները ապահովում են գերազանց վերականգնում և համապատասխանություն: Այնուամենայնիվ, դրանց ճնշում-ջերմաստիճան սահմանները սահմանափակվում են պոլիմերի էքստրուզիայի դիմադրությամբ և ամրացնող նյութերի հոսունության սահմանով:
Էլաստոմերային, ջերմապլաստիկ և մետաղական կնիքների համեմատություն
Էլաստոմերային, ջերմապլաստիկ և մետաղական կնիքների միջև ընտրությունը ներառում է առաձգականության և ջերմային և քիմիական դիմացկունության համադրությունը։
| Նյութի կատեգորիա | Տիպիկ միացություններ | Ջերմաստիճանային միջակայք | Առավելագույն ճնշման վարկանիշ | H2S դիմադրություն | Տիպիկ կիրառություն |
|---|---|---|---|---|---|
| Էլաստոմեր | ՀՆԲՌ, ՖԿՄ, ՖՖԿՄ | -40°C-ից մինչև 300°C | Մինչև 5000 psi | Միջինից մինչև բարձր | Կոմպրեսորային փականներ, ստատիկ O-օղակներ |
| ջերմապլաստիկ | PTFE, PEEK, PCTFE | -200°C-ից մինչև 260°C | Մինչև 10,000 psi | Բարձր | Գնդիկավոր փականի նստատեղեր, պահեստային օղակներ |
| Մետաղ | Ինկոնել 718, 316L SS | Կրիոգեն մինչև 1000°C | > 15,000 psi | Գերազանց | API 6A ֆլանշներ, կարևոր միացումներ |
Էլաստոմերները ապահովում են գերազանց դիմադրողականություն և ներողամիտ են մակերեսային աննշան թերությունների նկատմամբ, սակայն դրանք ենթակա են էքստրուզիայի և RGD-ի: PEEK-ի նման ջերմապլաստիկները ապահովում են բացառիկ էքստրուզիայի դիմադրություն և քիմիական իներտություն՝ կամուրջ կազմելով պոլիմերների և մետաղների միջև: Մետաղական կնիքները նախատեսված են ամենածայրահեղ միջավայրերի համար՝ ապահովելով բացարձակ քիմիական համատեղելիություն և ջերմաստիճանային դիմադրություն, չնայած որ ճիշտ գործելու համար դրանք պահանջում են անթերի զուգակցվող մակերեսներ:
Կնիքի ընտրության հիմնական չափանիշները
Օպտիմալ կնքման ընտրությունը պահանջում է գնահատել գազի կոնկրետ կազմը, առավելագույն աշխատանքային ճնշումը (MOP) և ծայրահեղ ջերմաստիճանային միջակայքերը: Կարևոր չափանիշ էնավթի և գազի ոլորտհամապատասխանում է NORSOK M-710 կամ ISO 23936-2 ստանդարտներին, որոնք թելադրում են ոչ մետաղական նյութերի փորձարկումը և հաստատումը թթվային սպասարկման և RGD միջավայրերի համար։
Երբ H2S կոնցենտրացիաները գերազանցում են 2%-ը կամ մասնակի ճնշումները գերազանցում են որոշակի շեմերը, օպերատորները պետք է նշեն NACE MR0175/ISO 15156 ստանդարտին համապատասխանող նյութեր՝ մետաղական բաղադրիչներում սուլֆիդային լարվածության ճաքերը և պոլիմերներում արագ փխրունությունը կանխելու համար: Ինժեներները պետք է համեմատեն այս քիմիական պահանջները սարքավորումների մեջ առկա մեխանիկական էքստրուզիոն ճեղքերի հետ՝ ապահովելու համար, որ ընտրված նյութը չի կտրվի գագաթնակետային ճնշման տակ:
Ինչպես ստուգել կնիքի ամբողջականությունը նախագծման և տեղադրման միջոցով
Նույնիսկ ամենաժամանակակից կնքման նյութերը կխափանվեն, եթե համակարգը սխալ է նախագծված կամ հավաքված։ Կնքման ամբողջականության ստուգումը պահանջում է խիստ վերահսկողություն սարքավորումների արտադրության թույլատրելի շեղումների, մակերեսային մշակման և տեղադրման ընթացքում օգտագործվող մեխանիկական ընթացակարգերի նկատմամբ։
Տեղադրման վերահսկում, մակերեսի նախապատրաստում և պտտող մոմենտի կիրառման մեթոդներ
Ֆլանշերի և փականների պատյանների միացման մակերեսները պետք է մեքենայացված լինեն ճշգրիտ կոպտության պարամետրերով՝ ապահովելու համար, որ կնիքը կարողանա ճիշտ համապատասխանել՝ առանց թափանցելիության ուղիներ թույլ տալու: Ստանդարտ առաձգական և պարուրաձև փաթաթված միջադիրների համար մակերեսային մշակումը սովորաբար պահանջում է 3.2-ից 6.3 մկմ միջին կոպտության (Ra): Եվ հակառակը, մետաղից մետաղ կնքումները պահանջում են բարձր հղկված մակերեսներ, որոնք հաճախ պահանջում են 0.8 մկմ-ից պակաս Ra:
Բոլտերի պտտող մոմենտի կիրառման պրակտիկան նույնպես կարևոր է: Բոլտերի անհավասար բեռնումը առաջացնում է եզրի պտույտ և միջադիրի անհավասար սեղմում, ինչը հանգեցնում է տեղայնացված արտամղման կամ շրջանցիկ արտահոսքի: Ձեռքով պտտող մոմենտի ամրացումը՝ առանց տրամաչափված սարքավորումների, կարող է հանգեցնել մինչև ±30% բոլտերի նախնական բեռնվածության ցրման: Բարձր ամբողջականության գազային կնքվածքների համար անհրաժեշտ միատարր սեղմումն ապահովելու համար օպերատորները ավելի ու ավելի են ապավինում հիդրավլիկ լարման համակարգերին, որոնք երաշխավորում են եզրի վրա պտուտակների միաժամանակյա և հավասարաչափ բեռնվածություն:
Ստուգման և փորձարկման մեթոդներ
Հետտեղադրման ստուգումը հիմնված է խիստ ոչ ապակառուցողական փորձարկման (NDT) և ճնշման փորձարկման վրա: Հիդրոստատիկ փորձարկումը կառուցվածքային ամբողջականության հիմնական պահանջն է, սակայն այն բավարար չէ գազաանթափանցիկությունը ստուգելու համար՝ ջրի և գազի տարբեր մածուցիկության պատճառով: Ազոտ-հելիումի արտահոսքի փորձարկումը կարևորագույն գազային ենթակառուցվածքների համար արդյունաբերության ստանդարտ է:
Համաձայն ISO 15848-1-ի նման փախուստային արտանետումների արձանագրությունների, փականները և եզրային միացումները ենթարկվում են հելիումի զանգվածային սպեկտրոմետրիայի: Այս փորձարկումը նպատակաուղղված է արտահոսքի արագության խիստ դասակարգումներին, որոնք հաճախ պահանջում են մինչև 10⁻6 մգ/(սմ) խիստ զսպման հնարավորություններ բարձր թունավորության կամ բարձր ցնդող գազային հոսքերի համար: Գործող ծառայության ընթացքում միկրոարտահոսքերը հայտնաբերելու համար կանոնավոր դաշտային ստուգումները օգտագործում են օպտիկական գազային պատկերման (OGI) տեսախցիկներ և լազերային մեթանի դետեկտորներ:
Քայլ առ քայլ ամբողջականության կառավարման աշխատանքային հոսք
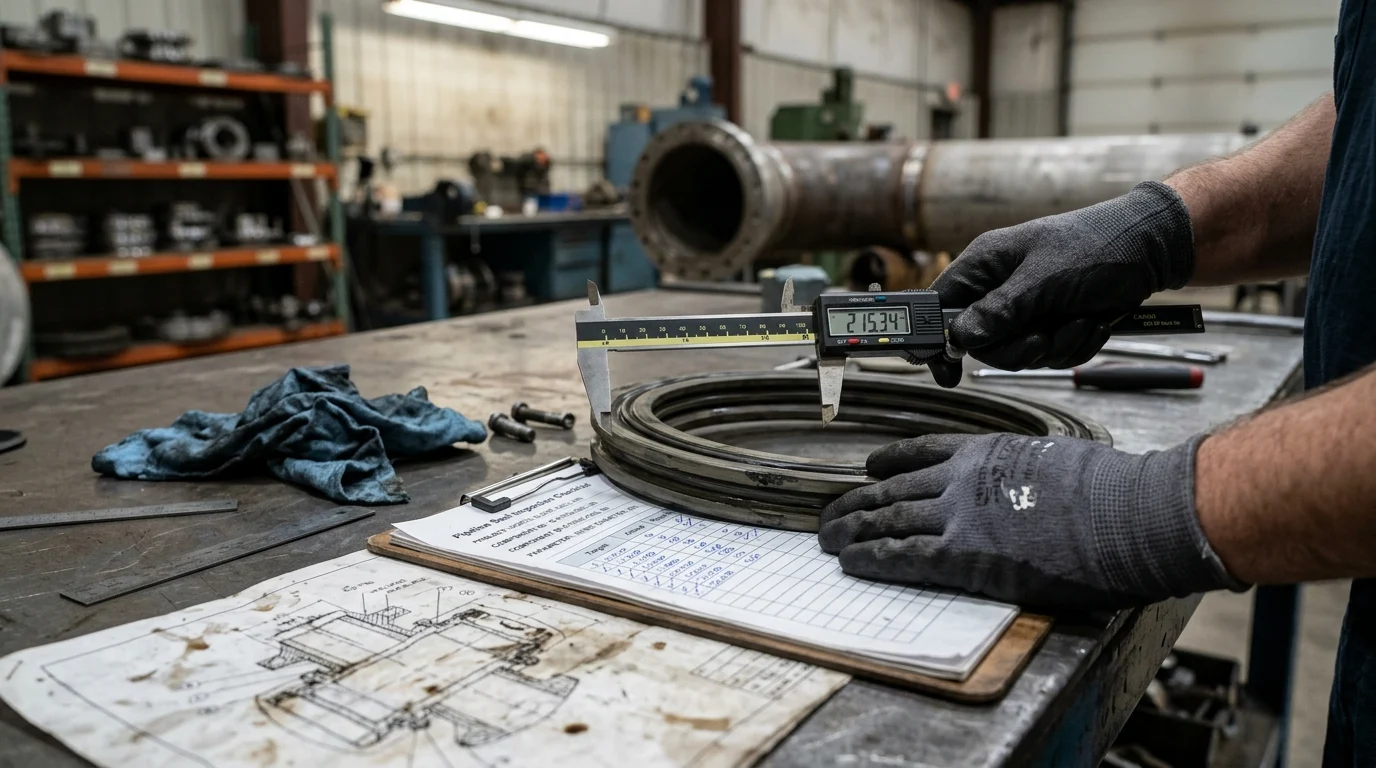
Հուսալի ամբողջականության կառավարման աշխատանքային հոսքը սկսվում է դեռևս կնիքի տեղադրումից շատ առաջ: Առաջին քայլը ներառում է նախնական տեղադրումից առաջ համապարփակ աուդիտ, որը ստուգում է, որ կնիքի նյութի փորձարկման հաշվետվությունները (MTR) համապատասխանում են ինժեներական պահանջներին, և որ սարքավորումների չափսերը գտնվում են թույլատրելի սահմաններում:
Երկրորդ քայլը դա էվերահսկվող տեղադրում, օգտագործելով փաստաթղթավորված խաչաձև պտույտի հաջորդականություն և տրամաչափված լարման գործիքներ: Մոնտաժումից հետո համակարգը ենթարկվում է փուլային պնևմատիկ կամ հիդրոստատիկ ճնշման փորձարկման՝ պահելով առավելագույն թույլատրելի աշխատանքային ճնշման (MAOP) 1.1-ից 1.5 անգամ բարձրության վրա՝ հոսունության սահմանը ստուգելու համար: Վերջապես, նորմալ աշխատանքային ճնշման տակ իրականացվում է բազային արտանետումների սկանավորում՝ զրոյական արտահոսքի վիճակ հաստատելու համար, որը գրանցվում է օբյեկտի համակարգչային սպասարկման կառավարման համակարգում (CMMS)՝ ապագա համեմատական վերլուծության համար:
Անվտանգության, շրջակա միջավայրի և համապատասխանության գործոններ
Գազատարերի գործունեությունը կարգավորող կարգավորիչ միջավայրը զգալիորեն խստացել է՝ պայմանավորված գլոբալ կլիմայական նախաձեռնություններով և աշխատանքային անվտանգության խիստ չափանիշներով: Կնիքների ամբողջականությունը այլևս չի դիտվում միայն որպես պահպանման չափանիշ. այն կարևորագույն համապատասխանության պարամետր է, որը խստորեն վերահսկվում է շրջակա միջավայրի պաշտպանության գործակալությունների կողմից:
Փախստական արտանետումների կանոններ և գործընթացների անվտանգության սպասումներ
Աշխարհի կարգավորող մարմինները մշակել են ագրեսիվ շրջանակներ՝ ցնդող օրգանական միացությունների (VOC) և մեթանի արտանետումները զսպելու համար: Միացյալ Նահանգներում EPA-ի նոր աղբյուրների կատարողականի ստանդարտների (NSPS) OOOOa ենթամաս (Quad Oa)-ն պարտադրում է համապարփակ արտահոսքի հայտնաբերման և վերանորոգման (LDAR) ծրագրեր միջին հոսանքի օպերատորների համար: Կախված օբյեկտի դասակարգումից՝ օպերատորները պետք է անցկացնեն օպտիկական գազային պատկերման (OGI) հետազոտություններ՝ եռամսյակային կամ կիսամյակային կտրվածքով:
Գործընթացի անվտանգության սպասումները խստորեն քանակականացված են: EPA մեթոդ 21-ի համաձայն, ցնդող արտանետումը, որը գրանցվում է միլիոնի մեկ մասի (ppm) 500-ից ավելի կոնցենտրացիայով, իրավաբանորեն դասակարգվում է որպես արտահոսք: Հայտնաբերվելուց հետո օպերատորները ենթարկվում են խիստ համապատասխանության ժամացույցների, որոնք սովորաբար պահանջում են սկզբնական վերանորոգման փորձ 5 օրվա ընթացքում և հաջող մեղմացում 30 օրվա ընթացքում: Այս պարամետրերի համաձայն կնքման ամբողջականության չպահպանումը օպերատորներին ենթարկում է խիստ քաղաքացիական պատիժների և ակտիվների հարկադիր փակման:
Հաճախակի ձախողման ռեժիմներ և շրջակա միջավայրի ռիսկեր
Շրջակա միջավայրի ռիսկերը մեղմելու համար կարևոր է հասկանալ, թե ինչպես են կնիքները փչանում: Գազատարներում փչացման ռեժիմները խիստ տարբերվում են միացման վրա կիրառվող շահագործման լարվածության գործոններից:
| Ձախողման ռեժիմ | Հիմնական պատճառը | Տեսողական / ֆիզիկական ցուցիչ | Կանխարգելման ռազմավարություն |
|---|---|---|---|
| Էքստրուզիա | Բարձր ճնշում / չափազանց մեծ մաքրում | Կնիքի վրա «փշրված» կամ կտրված եզրեր | Օգտագործեք ջերմապլաստիկ պահուստային օղակներ; նվազեցրեք սարքավորումների բացվածքը |
| Պայթուցիկ դեկոմպրեսիա | Արագ ճնշման անկում | Ներքին բշտիկներ, արտաքին ճեղքեր | Նշեք NORSOK M-710 RGD-դիմացկուն էլաստոմերային միացությունները |
| Ջերմային քայքայում | Աշխատում է ջերմաստիճանի սահմաններից բարձր | Կարծրացում, փխրունություն, ճաքճքում | Թարմացրեք բարձր ջերմաստիճանի ֆտորէլաստոմերների (FFKM) կամ մետաղական կնիքների |
| Քիմիական հարձակում | Անհամատեղելի միջավայրեր (օրինակ՝ H2S, ամիններ) | Այտուցվածություն, փափկեցում, ձգման ամրության կորուստ | Խաչաձև հղումներ քիմիական համատեղելիության աղյուսակներով |
Երբ տեղի են ունենում այս խափանումները, շրջակա միջավայրի ռիսկերը արագորեն մեծանում են: Գլխավոր փականի վրա տեղայնացված արտանետման խափանումը կարող է արտանետել հազարավոր ստանդարտ խորանարդ ֆուտ մեթան, նախքան գիծը մեկուսացվի և փչվի: Այս խափանումների ռեժիմները արմատական պատճառների վերլուծության (RCA) միջոցով համակարգված վերլուծելով՝ օպերատորները կարող են անցում կատարել ռեակտիվ արտահոսքի նորոգումից դեպի կանխարգելիչ նյութերի սպեցիֆիկացիա:
Ինչպես ավելի լավ որոշումներ կայացնել կնիքների վերաբերյալ
Գազատարի կնքման ամբողջականության օպտիմալացումը պահանջում է ինժեներական պահանջների, մատակարարման շղթայի խստության և կյանքի ցիկլի ծախսերի վերլուծության ռազմավարական համաձայնեցում: Որոշում կայացնողները պետք է դիտարկեն միավորի գնագոյացումից այն կողմ՝ գնահատելու համար կնքման հուսալիության ավելի լայն ազդեցությունը ցանցի ընդհանուր աշխատանքային ժամանակի վրա:
Գնումների և մատակարարների գնահատման չափանիշներ
Մատակարարի գնահատումը կարևորագույն պաշտպանություն է կնիքի վաղաժամ խափանումից։Գնումների թիմերպետք է պահանջի խմբաքանակի լիարժեք հետագծելիություն՝ պահանջելով EN 10204 3.1 նյութական հավաստագրում՝ ապահովելու համար, որ մատակարարվող արտադրանքի քիմիական կազմը համապատասխանում է որակավորված նախատիպին: Մատակարարի ISO 9001 որակի կառավարման համակարգի աուդիտը ապահովում է, որ խառնուրդների պատրաստման, ձուլման և կարծրացման գործընթացները խստորեն վերահսկվեն:
Լոգիստիկ գործոնները նույնպես թելադրում են գնման ռազմավարությունները: Մասնագիտացված RGD-դիմացկուն էլաստոմերները կամ պատվերով պատրաստված մետաղական կնիքները հաճախ ունենում են 500-ից մինչև 1000 միավոր պատվերի նվազագույն քանակ (MOQ)՝ պատվերով պատրաստված կաղապարների համար, մինչդեռ ստանդարտ NBR կամ FKM O-օղակները հեշտությամբ հասանելի են պատրաստի տեսքով: Պաշարների պլանավորման մեջ ժամկետների հաշվառումը կանխում է արտակարգ իրավիճակների ժամանակ ոչ ստանդարտ, հեշտությամբ հասանելի կնիքներով փոխարինելու վտանգավոր պրակտիկան:
Նախնական ծախսերի և անսարքության ռիսկի հավասարակշռում
Կնիքների ձեռքբերման ամենակարևոր որոշումը սկզբնական կապիտալ ծախսերի և սեփականության ընդհանուր արժեքի (TCO) և անսարքության ռիսկի միջև հավասարակշռությունն է: Ֆլանշի փոխարինումը ստանդարտ նիտրիլային (NBR) միջադիրից, որը կազմում է մոտ 5 դոլար մեկ կնիքի համար, բարձրակարգ նախագծված, RGD-դիմացկուն ֆտորէլաստոմերային (FKM) միջադիրով, որի արժեքը կազմում է 50 դոլար մեկ կնիքի համար, ներկայացնում է բաղադրիչների նախնական արժեքի 10-ապատիկ բազմապատկիչ:
Սակայն, կապիտալ ծախսերի այս մասնակի աճը աննշան է, երբ համեմատվում է ռիսկի պրոֆիլի հետ։ Մեկ պայթյունավտանգ դեկոմպրեսիայի կանխարգելումը կանխում է օրական 250,000 դոլարի հնարավոր փակումը, շրջակա միջավայրի համար տուգանքները և վտանգավոր միջամտությունների հետ կապված աշխատուժի ծախսերը։ Հետևաբար, բարձրորակ, քիմիապես իներտ ևRGD-դիմացկուն կնիքներբոլոր կարևորագույն հանգույցներում, նույնիսկ այն դեպքերում, երբ շահագործման պայմանները թույլ են տալիս օգտագործել ցածրակարգ նյութեր, ապահովում է ժամանակակից գազատարների ամբողջականության կառավարման ամենահուսալի և տնտեսապես հիմնավորված ռազմավարությունը։
Հիմնական եզրակացություններ
- Գազատարի կնքման ամենակարևոր եզրակացությունները և հիմնավորումը
- Տեխնիկական բնութագրերը, համապատասխանությունը և ռիսկերի ստուգումները, որոնք արժե ստուգել նախքան պարտավորություն ստանձնելը
- Գործնական հաջորդ քայլերը և նախազգուշացումները, որոնց կարող եք դիմել անմիջապես։
Հաճախակի տրվող հարցեր
Ինչո՞ւ է գազատարի կնքման ամբողջականությունը այդքան կարևոր։
Այն կանխում է մեթանի արտահոսքը, չպլանավորված անջատումները և անվտանգության հետ կապված միջադեպերը: Նույնիսկ եզրագծերի, փականների կամ կոմպրեսորային կայանների վրա կնքման փոքր խափանումները կարող են մեծացնել արտանետումները և ստեղծել թանկարժեք անսարքություններ:
Ո՞ր կնքման նյութերն են ամենաարդյունավետը գազատարի սպասարկման համար:
Այն կախված է ճնշումից, ջերմաստիճանից և գազի քիմիայից: HNBR-ը կամ FKM-ը համապատասխանում են էլաստոմերի բազմաթիվ գործառույթների, PTFE-ն կամ PEEK-ը նպաստում են էքստրուզիայի դիմադրությանը, իսկ մետաղական կնիքները համապատասխանում են ամենաբարձր ճնշման և ամենադժվար կիրառություններին:
Ի՞նչն է առաջացնում գազատարի կնիքների վաղաժամ փչացումը:
Հաճախակի պատճառներից են ճնշման ցիկլը, ջերմային ցնցումը, վատ տեղադրումը, կոպիտ կնքման մակերեսները և ագրեսիվ միջավայրերը, ինչպիսիք են H2S-ը կամ CO2-ը: Արագ գազի դեկոմպրեսիան նույնպես կարող է ճաքել էլաստոմերային կնքման մասերը ճնշման հանկարծակի անկումներից հետո:
Ինչպե՞ս կարող են սպասարկման թիմերը նվազեցնել խողովակաշարի հետ կապված սարքավորումների կնիքների արտահոսքը։
Համապատասխանեցրեք կնքման նյութը սպասարկման պայմաններին, ստուգեք գեղձի և եզրերի մակերեսները, վերահսկեք տեղադրման պտտող մոմենտը և փոխարինեք մաշված մասերը պլանային սպասարկման ընթացքում: Անհրաժեշտ է պարբերաբար ստուգել փականների, պոմպերի և կոմպրեսորային համակարգերի շուրջ արտահոսքերը:
Կարո՞ղ է Victor Seals-ը բավարարել նավթի և գազի կնքման կարիքները:
Այո։ Վիկտոր Սիլսը մատակարարում է մեխանիկական կնիքներ, լիսեռի կնիքներ, OEM-համատեղելի փոխարինիչներ և պահեստամասեր նավթի, գազի, նավթաքիմիական և դրանց հետ կապված սպասարկման ոլորտներում օգտագործվող արդյունաբերական պոմպերի համար։
Հրապարակման ժամանակը. Մայիսի 27-2026